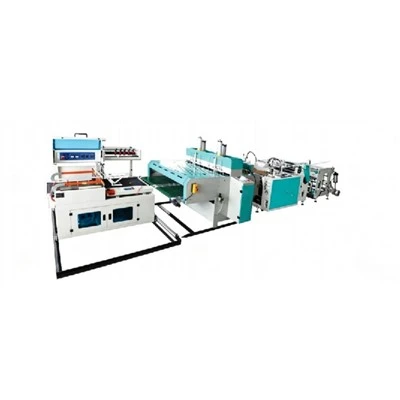
เครื่องจักรผลิตฟิล์มแบบม้วนคู่ใช้ระบบการอัดรีดแบบสกรูเดี่ยวพร้อมหัวดาย 2 หัวเพื่อผลิตฟิล์มโพลีเอทิลีน 2 แผ่น เหมาะสำหรับฟิล์มหน้ากว้างแคบที่ใช้ในถุงช้อปปิ้ง ถุงเสื้อยืด ถุงขยะ และบรรจุภัณฑ์ชนิดอ่อนตัว สายการผลิตนี้ผสมผสานการอัดขึ้นรูป การเป่าฟิล์ม การระบายความร้อนด้วยอากาศ การหยิบขึ้นและการม้วน เกรดวัสดุ ขนาดฟิล์ม ข้อกำหนดด้านเอาต์พุต และข้อกำหนดเฉพาะของการพันจะกำหนดโครงร่างเครื่องจักรที่เหมาะสม
ข้อได้เปรียบที่สำคัญ
เอาต์พุตภาพยนตร์สองรายการ
การจัดเรียงแบบสองหัวจะสร้างฟิล์มสองเอาต์พุตจากระบบการอัดขึ้นรูปเดียว เหมาะสำหรับการผลิตฟิล์มที่มีความกว้างแคบ โดยที่เอาต์พุตทั้งสองต้องเป็นไปตามข้อกำหนดด้านความกว้างและความหนาที่กำหนดไว้
เค้าโครงแบบรวม
ส่วนการอัดขึ้นรูป การขึ้นรูปฟิล์ม การทำความเย็น และการม้วนจะถูกจัดเรียงภายในสายการผลิตเดียว ขนาดที่เผยแพร่ 2.8 × 2.4 × 2.8 ม. เป็นจุดเริ่มต้นสำหรับการวางแผนเค้าโครงเวิร์กช็อป
อุปกรณ์ที่กำหนดค่าได้
อุปกรณ์เสริมต่างๆ ได้แก่ แม่พิมพ์หมุน เครื่องหมุนคู่ การเปลี่ยนม้วนอัตโนมัติ การบำบัดโคโรนา เครื่องเปลี่ยนตะแกรง การโหลดวัสดุอัตโนมัติ และการชั่งน้ำหนักอิเล็กทรอนิกส์ที่ควบคุมโดย PLC การคัดเลือกขั้นสุดท้ายขึ้นอยู่กับกระบวนการฟิล์มที่ต้องการและความเข้ากันได้ของอุปกรณ์ที่ได้รับการยืนยัน
การใช้งาน
กระเป๋าช้อปปิ้งและเสื้อยืด
ผลิตฟิล์มโพลีเอทิลีนสำหรับถุงช้อปปิ้งและถุงเสื้อยืด ความกว้าง ความหนา และขนาดม้วนของฟิล์มควรตรงกับกระบวนการผลิตถุงขั้นปลาย
ถุงขยะและถุงซับ
เหมาะสำหรับฟิล์มที่ใช้ในถุงขยะและไลเนอร์ ควรระบุเกรดเรซินและความหนาของฟิล์มตามขนาดถุงที่ต้องการและคุณสมบัติของฟิล์มสำเร็จรูป
ฟิล์มบรรจุภัณฑ์ที่มีความกว้างแคบ
สามารถประเมินได้สำหรับการใช้งานบรรจุภัณฑ์โพลีเอทิลีนหน้ากว้างอื่นๆ ความเหมาะสมขึ้นอยู่กับวัสดุ รูปแบบฟิล์มที่ต้องการ และสภาพการใช้งาน
ข้อมูลจำเพาะทางเทคนิค
|
พารามิเตอร์ |
ข้อมูลจำเพาะ |
|
วัสดุ |
แอลดีพีอี |
|
เอาท์พุตการอัดขึ้นรูป |
10–25 กก./ชม |
|
ความกว้างของฟิล์ม |
100–254 มม |
|
ความหนาของฟิล์ม |
0.008–0.15 มม |
|
เส้นผ่านศูนย์กลางของสกรู |
40/45 มม |
|
อัตราส่วนสกรู L/D |
30:1 |
|
วัสดุสกรู |
38CrMoAlA |
|
กำลังมอเตอร์หลัก |
7.5 kW |
|
พลังงานอินเวอร์เตอร์ |
7.5 kW |
|
ขนาดตาย |
แอลดี Ø45 มม |
|
องค์ประกอบความร้อนตาย |
เซรามิค |
|
พลังพัดลมระบายความร้อน |
1.1 kW |
|
เส้นผ่านศูนย์กลางวงแหวนอากาศ |
400 mm |
|
ข้อกำหนดเส้นผ่านศูนย์กลางฟิล์ม |
300 mm |
|
ความกว้างของหน่วยคดเคี้ยว |
300 mm |
|
ขนาดกระปุกเกียร์ |
112 |
|
ขนาดโดยรวม |
2.8 × 2.4 × 2.8 m |
|
น้ำหนักเครื่อง |
1,900 kg |
|
การจัดหาไฟฟ้า |
3 เฟส 220 โวลต์ 60 เฮิรตซ์ |
ข้อกำหนดด้านวัสดุและฟิล์ม
ความเข้ากันได้ของเรซิน
การกำหนดค่าที่แสดงระบุ LDPE สำหรับ HDPE, LLDPE, เรซินรีไซเคิล หรือวัสดุผสม ให้ระบุเกรดวัสดุและองค์ประกอบสำหรับการตรวจสอบทางเทคนิคก่อนยืนยันการตั้งค่าเครื่องจักร
ขนาดฟิล์ม
ระบุความกว้างและความหนาที่ต้องการสำหรับแต่ละเอาต์พุต ค่าเหล่านี้จะกำหนดการจัดเรียงแม่พิมพ์ที่เหมาะสม และช่วยสร้างข้อกำหนดในการระบายความร้อนและการม้วน
เป้าหมายการผลิต
ระบุเอาต์พุตรายชั่วโมงที่ต้องการและกำหนดการทำงาน กำลังการผลิตที่เผยแพร่คือ 10–25 กก./ชม. อัตราความสำเร็จจะต้องได้รับการประเมินโดยเทียบกับข้อกำหนดเฉพาะของวัสดุและฟิล์มที่เลือก
การกำหนดค่าและการปรับแต่ง
อุปกรณ์เสริม
ตัวเลือกอาจรวมถึงการโหลดวัสดุอัตโนมัติ การรักษาโคโรนา การเปลี่ยนตะแกรง การเปลี่ยนม้วนอัตโนมัติ และการชั่งน้ำหนักอิเล็กทรอนิกส์ที่ควบคุมโดย PLC ความพร้อมใช้งานขึ้นอยู่กับการกำหนดค่าเครื่องที่ได้รับการยืนยัน
การตั้งค่าการม้วน
ระบุความกว้างของม้วน เส้นผ่าศูนย์กลางม้วน และการจัดเรียงขดลวดที่ต้องการ ยืนยันว่ากระบวนการผลิตต้องใช้ตำแหน่งการพันสองตำแหน่งแยกกันและการเปลี่ยนม้วนอัตโนมัติหรือไม่
ข้อกำหนดด้านไฟฟ้า
แหล่งจ่ายไฟฟ้าที่เผยแพร่คือ 3 เฟส 220 V, 60 Hz ยืนยันข้อกำหนดด้านอุปทานของโรงงานและปลายทางที่มีอยู่ก่อนที่จะสรุปการกำหนดค่าระบบไฟฟ้า
การผลิตและบูรณาการสายการผลิต
ความเข้ากันได้ของการทำกระเป๋า
จับคู่ข้อกำหนดความกว้าง ความหนา และม้วนฟิล์มกับอุปกรณ์ทำถุงที่ต้องการ การระบุขนาดถุงสำเร็จรูปจะช่วยสร้างรูปแบบฟิล์มที่ต้องการ
พื้นที่ติดตั้ง
จัดให้มีพื้นที่เพียงพอสำหรับการเข้าถึงเครื่องจักร การใส่เรซิน การถอดม้วน และการทำงานตามปกติ ยืนยันโครงร่างอุปกรณ์ขั้นสุดท้ายและระยะห่างในการให้บริการก่อนการติดตั้ง
การตั้งค่ากระบวนการ
ตั้งค่าอุณหภูมิการอัดขึ้นรูป สภาวะการทำความเย็น และความตึงของขดลวดตามข้อกำหนดเฉพาะของเรซินและฟิล์มที่เลือก การตรวจวัดที่ทดลองดำเนินการสามารถใช้เพื่อตรวจสอบขนาดฟิล์มและผลการม้วนตามข้อกำหนดที่ตกลงไว้
การตรวจสอบคุณภาพและการจัดส่ง
การตรวจสอบทางเทคนิค
ตรวจสอบข้อกำหนดเฉพาะที่ได้รับอนุมัติสำหรับวัสดุ ผลลัพธ์ ขนาดฟิล์ม กำลังมอเตอร์ แหล่งจ่ายไฟ และการกำหนดค่าขดลวดก่อนการผลิต
การตรวจสอบก่อนการจัดส่ง
แผนการตรวจสอบสามารถครอบคลุมถึงการกำหนดค่าเครื่องจักร การควบคุมความร้อน การทำความเย็น ฟังก์ชันการพัน และผลการทดลองใช้งาน ตัวอย่างฟิล์มและเกณฑ์การวัดควรได้รับการตกลงล่วงหน้า
เอกสารการส่งออก
ยืนยันรายการบรรจุภัณฑ์ ใบกำกับสินค้า คำแนะนำการปฏิบัติงาน เอกสารทางไฟฟ้า และเอกสารการปฏิบัติตามข้อกำหนดเฉพาะปลายทางที่จำเป็นสำหรับการจัดส่ง
วิธีการเลือกการกำหนดค่าที่เหมาะสม
ให้ข้อมูลต่อไปนี้สำหรับการประเมินทางเทคนิค:
ประเภทของเรซินและองค์ประกอบของวัสดุ
ความกว้างที่ต้องการสำหรับการส่งออกภาพยนตร์แต่ละเรื่อง
ความหนาของฟิล์มเป้าหมาย
ผลผลิตที่ต้องการเป็นกก./ชม
ประเภทและขนาดกระเป๋าสำเร็จรูป
การจัดเรียงขดลวดและขนาดม้วน
แรงดันไฟฟ้าและความถี่ที่มีอยู่
พื้นที่ติดตั้งและประเทศปลายทาง
คำถามที่พบบ่อย
ถาม: เครื่องประมวลผลวัสดุอะไร?
ตอบ: การกำหนดค่าที่เผยแพร่ระบุ LDPE เกรดเรซินอื่นๆ ต้องมีการยืนยันทางเทคนิคก่อนการกำหนดค่า
ถาม: สามารถผลิตภาพยนตร์สองเอาต์พุตพร้อมกันได้หรือไม่
ก. ใช่. การจัดเรียงหัวคู่มีไว้สำหรับเอาต์พุตภาพยนตร์สองชุด ควรยืนยันการกำหนดค่าการพันสำหรับเครื่องที่เลือก
ถาม: กำลังการผลิตคืออะไร?
ตอบ: ช่วงเอาต์พุตที่เผยแพร่คือ 10–25 กก./ชม. ผลลัพธ์ที่ได้จริงขึ้นอยู่กับเรซิน ขนาดฟิล์ม ความหนา และสภาพการทำงาน
ถาม: สามารถปรับแต่งเครื่องได้หรือไม่?
ก. ใช่. สามารถตรวจสอบการกำหนดค่าได้ตามวัสดุ ขนาดฟิล์ม ข้อกำหนดในการพัน อุปกรณ์เสริม และสภาพของโรงงาน
ถาม: ข้อมูลใดบ้างที่จำเป็นสำหรับใบเสนอราคา
ตอบ: ระบุเกรดวัสดุ ความกว้างของฟิล์ม ความหนา เป้าหมายเอาต์พุต ข้อกำหนดในการม้วน แหล่งจ่ายไฟ และประเทศปลายทาง ขนาดถุงสำเร็จรูปยังช่วยกำหนดความเข้ากันได้ดาวน์สตรีมอีกด้วย
ป้ายกำกับยอดนิยม: เครื่องผลิตฟิล์มสองม้วน ผู้ผลิตเครื่องผลิตฟิล์มสองม้วน จีน ซัพพลายเออร์ โรงงาน, เครื่องเป่าฟิล์มโพลีเอทิลีนความเร็วสูง 1300 มม., เครื่องเป่าฟิล์มทางการเกษตร, สายการผลิตฟิล์มแบบสองแม่พิมพ์พร้อมหน่วยรับฟิล์มแยกต่างหาก, เครื่องเป่าฟิล์มบรรจุภัณฑ์อาหาร, สายการผลิตฟิล์มสำหรับห้องปฏิบัติการวิจัยโพลิเมอร์, เครื่องจักรผลิตฟิล์มถุงขยะแบบหัวคู่